玻纤尼龙件周期与翘曲优化
引言:新能源行业大尺寸玻纤‑矿物复合填充尼龙平板,除常规的充填困气、熔接痕问题外,还面临非均匀收缩带来的翘曲耦合难题。玻纤取向、壁厚梯度、模具冷却条件、时序进胶策略互相交织,仅仅依靠调机很难同时兼顾成型周期、平面度以及安装孔位置精度。很多项目在模具完成后才暴露出翘曲超差、生产节拍达不到设计目标,导致模具反复烧焊、改水路,带来高额成本损失。
本文基于 SIGMASOFT® Virtual Molding,结合 DOE 实验设计,对一款长912 mm的PA66 平板件开展仿真分析,输出面向模具设计与现场生产的建议。
项目概况:本次仿真零件外形尺寸 912×365×42 mm,材料为杜邦 ZYTEL_FE270038_BK267,PA66 基材,玻纤 + 矿物合计 40% 填充。高填充体系下,材料各向异性明显:顺着玻纤方向收缩小,垂直玻纤方向收缩大,是该件翘曲的材料本源。 模具单腔布局,配置 5 点时序控制阀针热流道,通过浇口分时开启来调控料流前沿,减小汇交的影响。零件主体壁厚 3.2‑4.0 mm,局部特征最大壁厚达到 11 mm,厚薄壁之间形成较大的冷却梯度。
本次仿真两大核心目标:一是识别厚壁瓶颈,确定零件肉厚区域的最短安全冷却周期;二是评估产品在模内受模具制约时的变形,以及产品在模外自由收缩变形这两个阶段,量化评估平面度、圆孔真圆度、整体翘曲。

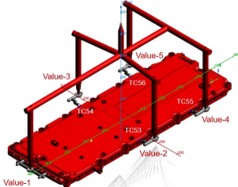
产品本体、整套热流道全部采用全3D网格。浇口、厚壁凸台、安装孔等关键特征做网格加密;大平面区域启用网格粗化,在保证计算精度前提下减少网格数量,提升仿真运算效率。


DOE 实验设计筛选冷却工艺窗口
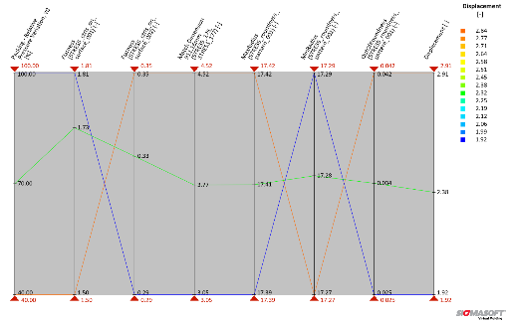
选取料温、模温、冷却时间 3 个关键因子,共生成 180 组 DOE 仿真方案:
‑ 料温:280℃~300℃
‑ 模温:70℃~120℃
‑ 冷却周期:30s~300s
如图 5 为多工艺变量平行坐标图。

从凝固仿真结果可以看出,零件大部分薄壁区域 60s 即可完成凝固,但局部 11 mm 厚特征会形成 “热节”,即便外表已经硬化,芯部仍然存在熔融层。如果在芯部未完全固化时脱模,内部残余应力会在出模后快速释放,引发不可控的后期翘曲。仿真表明,该零件需要 180s 才能完全凝固,满足安全脱模条件。料温与模温都会影响热节位置的凝固时间。
综合全部方案,量产基准工艺推荐:料温 280℃,模温 80℃,冷却周期 180s。如果针对热节区域强化冷却,采用随形水路、高导热镶件,切断蓄热,成型周期理论可以压缩至 60s。该优化不能简单降低整体模温,否则薄壁位置会出现过早冻结,带来充填、熔接痕新风险。


保压对翘曲的影响与全周期变形分析
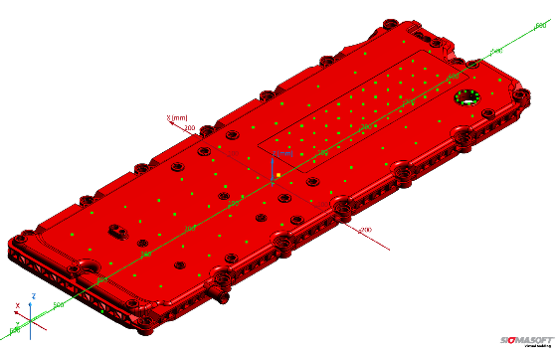
温度工艺沿用推荐值,将保压比例设为 DOE 变量(40% / 70% /100%);评估指标包含整体位移、大面平面度、长边尺寸、圆孔真圆度。 如图 8 为变形评估感测点位示意图。
多组仿真对比,100% 满保压综合表现最优。对于 40% 高填充 PA66,体积收缩依然显著;保压的核心作用不仅仅是控制尺寸,更在于在凝固过程持续向厚壁热节补缩,降低内部孔隙与体积收缩梯度,进而减少残余应力。保压不足时,厚壁位置体积收缩得不到补偿,残余应力水平高,脱模后应力释放会放大平面扭曲与圆孔椭圆化。
SIGMASOFT® 全周期变形仿真,可以把翘曲拆分为:
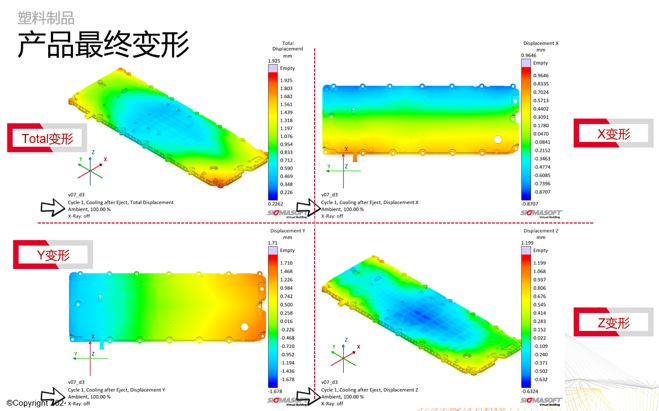
- 模内约束阶段:受模具约束产品冷却3min时,最大变形仅 0.709 mm;
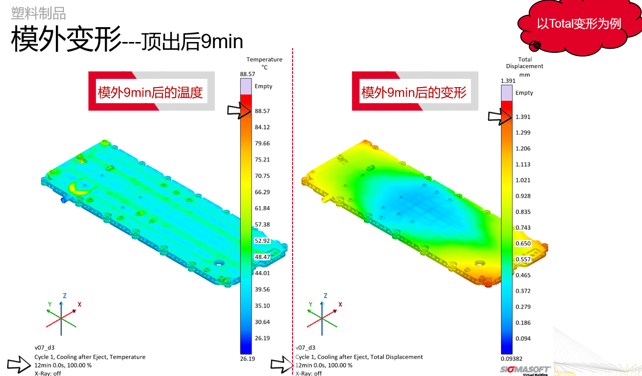
- 模外后收缩阶段:零件在室温环境持续降温,玻纤取向带来的各向异性收缩持续发生,翘曲随温度下降不断累积。
本案例中,产品冷却至室温后,最大变形达到 1.925 mm,产品表现为板面中部凹陷、两端翘曲,圆孔偏移失圆。本质是两种效应叠加:一是厚薄壁带来的温度‑收缩梯度;二是时序进胶下不同区域纤维取向差异,引发各向异性收缩。
分析结论
- 生产工艺参考:优先选用料温 280℃、模温 80℃、冷却 180s,100% 满保压生产。现场生产不能单纯追求缩短冷却时间,热节芯部未凝固就脱模,会带来不可预测的后翘曲风险。
- 模具改善方向
- 冷却系统:针对局部热节位置增加随形水路、高导热镶件,靶向消除热节,而不是整体降低模温,兼顾薄壁充填与厚壁凝固;
- 浇注系统:微调热流道阀针开启时序,进一步均衡料流前沿,降低零件不同区域的玻纤取向差异,从根源减小各向异性翘曲;
- 预变形补偿:参考室温终态变形仿真结果,模具型面可做预变形补偿,抵消大部分可预判翘曲。
More Case Studies